


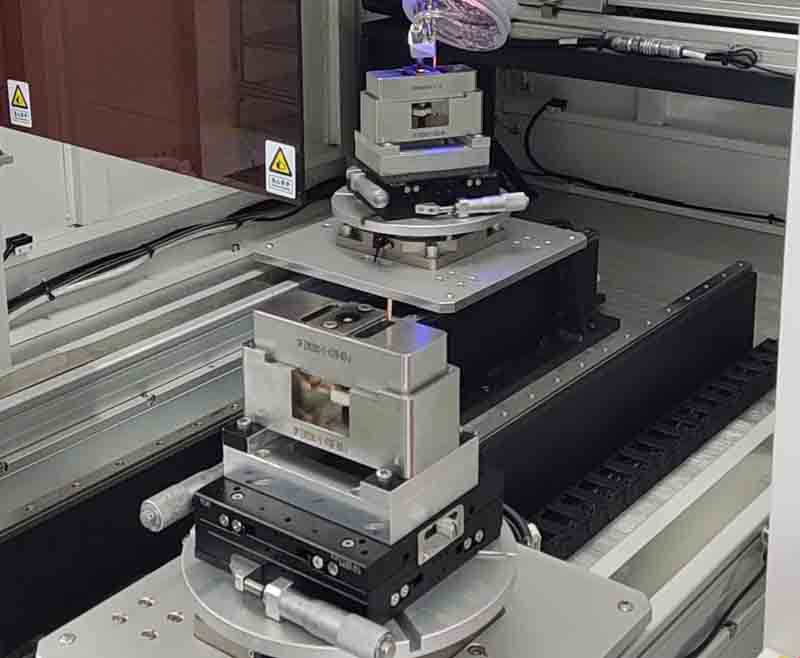
Реле зазвичай складаються з електромагнітів, контактів, пружин та інших компонентів, серед яких контакти є основними компонентами реле, які безпосередньо впливають на роботу та термін служби реле. HGLASER надасть вам повне ознайомлення з перевагами, труднощами, рішеннями та застосуванням релейного лазерного зварювання.
Переваги релейного лазерного зварювання
У порівнянні з традиційними методами зварювання релейне лазерне зварювання має такі переваги:
1. Лазерне зварювання може досягти високої якості, високої точності, високої ефективності та низької вартості зварювання, покращуючи продуктивність та надійність реле.
2. Лазерне зварювання може зменшити розмір і вагу реле, заощадити матеріали та місце, а також покращити довговічність і естетичність реле.
3. Лазерне зварювання може зварювати різні матеріали та вогнетривкі матеріали, розширюючи конструкцію та діапазон застосування реле.
4. Лазерне зварювання можна проводити при кімнатній температурі або спеціальних умовах, зменшуючи вплив на навколишнє середовище та шкоду для оператора.
5. Лазерне зварювання дозволяє досягти безконтактного зварювання на великій відстані, забезпечуючи велику гнучкість і автоматизацію. Лазерне зварювання також може досягти багатопроменевої одночасної обробки та обробки на кількох станціях, покращуючи ефективність та якість виробництва.
Труднощі та рішення для релейного лазерного зварювання
Під час лазерного зварювання реле можуть виникнути деякі проблеми, такі як тріщини, пори, прогорання тощо. Ці проблеми вплинуть на продуктивність і термін служби реле, тому потрібно вжити певних заходів, щоб запобігти їм і вирішити їх. Нижче наведено деякі поширені проблеми та рішення.
Тріщини
Тріщини – це розломи, які виникають у центрі або на краю зварного шва. Основними причинами утворення тріщин є термічні напруги та напруги зміни твердої фази під час зварювання, а також хімічний склад і діапазон температур затвердіння зварювального матеріалу.
Щоб запобігти появі тріщин, можна вжити наступних заходів:
1. Виберіть відповідні зварювальні матеріали, щоб уникнути елементів, схильних до тріщин, таких як сірка та фосфор. Для алюмінієвих сплавів можна вибрати сплави з вузьким діапазоном температур затвердіння, наприклад, серії 6000.
2. Контролюйте параметри зварювання, такі як потужність лазера, швидкість, зсув, енергія лінії тощо, щоб зробити форму зварного шва розумною та уникнути концентрації напруги, спричиненої надмірним співвідношенням глибини до ширини або опуклістю в середині.
3. Використовуйте попередній нагрів або післятермічну обробку, щоб зменшити градієнти температури зварювання та залишкові напруги та покращити структуру зварного шва та характеристики.
пористість
Пористість відноситься до порожнеч, які з’являються в зварному шві. Основною причиною виникнення пір є випадання або включення газу під час зварювання.
Щоб запобігти появі пір, можна вжити наступних заходів:
1. Очистіть зварювальну поверхню, видаліть забруднення, такі як масло, іржа та накип, і уникайте потрапляння вологи, водню та інших газів.
2. Використовуйте високоякісний зварювальний дріт, щоб уникнути забруднень або вологи.
3. Використовуйте достатню кількість захисного газу, такого як інертний газ або змішаний газ, щоб уникнути реакції кисню, азоту та інших елементів у повітрі зі зварювальним швом.
4. Контролюйте такі параметри лазера, як потужність, швидкість і положення фокуса, щоб стабілізувати замкову щілину та уникнути газових включень, спричинених колапсом або коливанням замкової щілини.
Прогорання
Наскрізний отвір відноситься до проникаючого отвору, який з’являється у зварному шві. Основною причиною прогорання є надто велика потужність лазера або надто низька швидкість, що призводить до утворення надто глибокої або зашироки розплавленої ванни.
Щоб запобігти виникненню прогорання, можна вжити наступних заходів:
1. Виберіть відповідні параметри лазера, такі як потужність, швидкість, зсув, енергія лінії тощо, щоб зробити розмір басейну розплаву прийнятним і уникнути надто глибокого або надто широкого.
2. Використовуйте відповідний присадний метал або допоміжну дугу, щоб збільшити опорну силу та поверхневий натяг ванни розплаву, щоб запобігти провисанню або втраті ванни розплаву.
3. Використовуйте відповідний захисний газ, такий як інертний газ або змішаний газ, щоб запобігти реакції таких елементів, як кисень і азот у повітрі, зі зварним швом, викликаючи перегрів або окислення розплавленої ванни.
Застосування релейного лазерного зварювання
Реле — це електричний пристрій, який використовується для керування перемикачами ланцюгів і широко використовується в різних сферах, таких як зв’язок, автомобілі, побутова техніка, промислове керування тощо. Зварювання реле є важливим процесом у процесі виробництва реле, який безпосередньо впливає на продуктивність і надійність реле. Лазерне зварювання — це процес, який використовує лазерний промінь для нагрівання деталей до розплавленого стану для досягнення з’єднання. Застосування лазерного зварювання в реле в основному включає наступні аспекти:
1. Герметизація корпусу та основи реле: Герметизація корпусу та основи реле забезпечує вакуум або атмосферу всередині реле, щоб запобігти проникненню зовнішньої вологи, пилу, забруднень тощо, що впливає на термін служби контакту та характеристики спрацьовування. реле. Ви можете використовувати безводне та безкисневе обладнання бардачка Laser для досягнення високої якості, високої ефективності та високої точності зварювання, щоб уникнути деформації, тріщин, пор та інших дефектів, викликаних традиційними методами зварювання, і покращити герметизацію. продуктивність і довговічність реле.
2. Точкове зварювання клем реле, монтажних вушок, магнітної сталі, магнітних ізоляційних листів та інших частин: релейні клеми, монтажні вуха, магнітна сталь, магнітні ізоляційні листи та інші частини є важливими компонентами реле, і їх потрібно фіксувати або з’єднувати точково зварювання. За допомогою лазерного зварювання можна досягти точного точкового зварювання крихітних і дрібних деталей, уникнути таких дефектів, як перегрів, прогорання та плавлення, спричинених традиційними методами зварювання, а також покращити структурну міцність і стабільність реле.
3. Безперервне точкове зварювання язичків і ярм реле: язики та ярма реле є основними частинами реле, які визначають час спрацьовування та силу спрацьовування реле. Лазерне зварювання може досягти безперервного точкового зварювання між язичками та ярмами, уникнути деформації, концентрації напруги, руйнування та інших дефектів, спричинених традиційними методами зварювання, а також покращити ефективність запуску та надійність реле.
Релейне лазерне зварювання — це ефективний і точний метод зварювання, який використовує лазерний промінь високої щільності енергії як джерело тепла. Він має переваги невеликої зони термічного впливу зварювання, невеликої деформації після зварювання, високої якості зварювання та високого ступеня автоматизації. Лазерне зварювання реле широко використовується для герметизації та підключення реле, що гарантує ефективність і термін служби реле.


